


Noticias
Hogar / Noticias / Noticias de la industria / Directrices de diseño de moldeo rotacional: reglas clave para ingenieros y compradores de OEM
Hace poco, un ingeniero nos trajo un depósito dosificador de 1.000 litros que seguía agrietándose en la esquina inferior. El modelo CAD tenía un radio interior de 2 mm, sin desniveles en la pared lateral y una base perfectamente plana. Cada uno de esos tres detalles llevó la pieza al fracaso. El rotomoldeo es un proceso indulgente en muchos sentidos, pero no lo es para transiciones pronunciadas, paredes verticales sin conicidad o superficies grandes sin soporte.
Las reglas siguientes son las que utilizamos para detectar esos problemas antes de que se conviertan en un gasto de herramientas. Provienen de años de construir herramientas de rotomoldeo y producir tanques de PE, carcasas de equipos y piezas OEM personalizadas.
El moldeo rotacional crea piezas huecas de una sola pared. A diferencia del moldeo por inyección, el espesor de la pared está determinado por la cantidad de polvo plástico cargado en el molde y por el ciclo de rotación, no por la geometría de la cavidad del molde. Esta es la razón por la que es difícil producir una pieza que mezcle secciones gruesas y delgadas: el plástico en un área gruesa no tiene forma de fluir hacia un área delgada después de que el polvo se derrita.
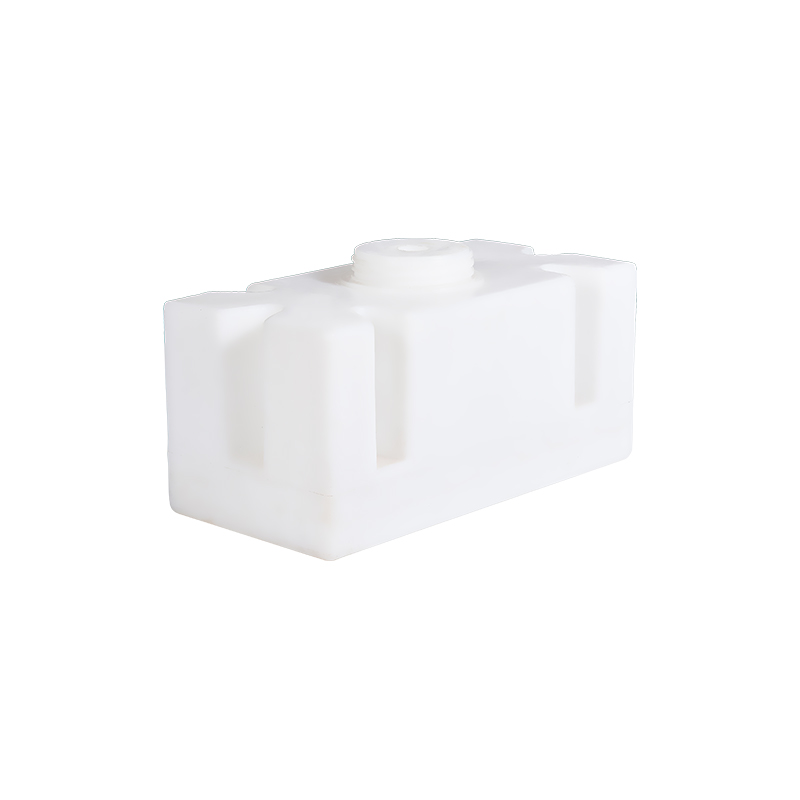
 Carcasa de equipo rotomoldeado LLDPE para protección de componentes internos Esta carcasa moldeada rotacionalmente sin costuras protege los componentes de precisión del polvo, la humedad y los impactos. Su material LLDPE proporciona resistencia química y estabilidad a los rayos UV, lo que lo hace adecuado para entornos industriales hostiles. Ver producto →
Para piezas de polietileno, un punto de partida sensato es una pared uniforme. Las carcasas pequeñas, de hasta 300 mm de ancho, suelen tener entre 3 y 5 mm. Las piezas de tamaño mediano, como los depósitos de 1.000 litros o las carcasas de equipos, necesitan entre 5 y 8 mm. Los tanques de almacenamiento grandes de más de 2000 mm suelen utilizar de 8 a 12 mm para soportar la carga hidrostática y las tensiones de manipulación.
| Tamaño total de la pieza | Grosor de pared recomendado | Tolerancia de producción típica |
|---|---|---|
| Menos de 300 mm | 3 a 5 milímetros | /- 1,5 mm |
| 300 a 1000 milímetros | 5 a 6 milímetros | /- 2mm |
| 1000 a 2000 milímetros | 6 a 8 milímetros | /- 2,5 mm |
| Más de 2000 mm | 8 a 12mm | /-3mm |
El espesor uniforme de la pared es más importante que el valor absoluto. Una pared de 6 mm con un saliente local de 12 mm se hundirá y la base del saliente puede atrapar un vacío interno. Si el diseño necesita un engrosamiento local, planifique un refuerzo secundario.
El borrador es el ángulo que se agrega a las superficies verticales para que la pieza se suelte del molde. Debido a que una pieza moldeada rotacionalmente se retira de la herramienta mientras aún está caliente, y debido a que el polietileno se contrae sobre la herramienta a medida que se enfría, una pared sin tiro se arrastrará, pegará o distorsionará. El tiro mínimo que recomendamos para una superficie lisa de polietileno es de 1 grado por lado. Para una superficie texturizada, aumente a 2 o 3 grados.
| Condición de la superficie | Calado mínimo por lado |
|---|---|
| Superficie exterior lisa | 1 grado |
| Superficie interna lisa | 0,5 grados |
| Superficie texturizada o pintada | 2 a 3 grados |
| Paredes verticales profundas de más de 500 mm. | 2 grados o más |
El efecto práctico es mayor de lo que esperan la mayoría de los ingenieros. Una pieza con una pared lateral de 500 mm de profundidad y una inclinación de 1 grado se estrecha unos 9 mm de arriba a abajo. Si el diseño requiere una pared exactamente paralela, eso es una señal de alerta. El rotomoldeo no es moldeo por inyección; Sostener una pared vertical sin ahusamiento en una parte profunda es un desafío de herramientas difícil.
Las paredes planas son la causa más común de distorsión del rotomoldeo. Un panel plano grande no tiene soporte interno y la contracción que se produce cuando la pieza se enfría la convierte en una lata de aceite, se deforma o se arquea. La solución probada es una corona. Una corona de aproximadamente 0,4 mm por 100 mm de longitud del panel mantiene estable la cara. Para un área plana de 500 mm de ancho, eso significa aproximadamente 2 mm de curvatura.
Si el panel debe ser realmente plano o si tiene que soportar una carga, agregue remates. Un beso de despedida es un botón o poste moldeado que une dos paredes opuestas. La colocación de separaciones con una separación de 150 a 300 mm produce una doble pared rígida sin necesidad de nervaduras ni sujetadores secundarios. Los remates añaden complejidad al molde, pero son mucho más baratos que reforzar una pieza deformada después del moldeo.
 Tanque de almacenamiento de PE con fondo cónico de 5.000 litros con estabilidad mejorada Diseñado para el almacenamiento de líquidos en industrias químicas y de tratamiento de agua, este tanque de fondo cónico garantiza un drenaje eficiente y una integridad estructural. La corona lisa resiste la presión hidrostática, mientras que el LLDPE ofrece resistencia a la corrosión. Ver producto →
Los contenedores grandes, como un tanque de almacenamiento de fondo cónico de 5.000 litros, utilizan un fondo cónico para drenaje y mayor estabilidad, mientras que la pared lateral tiene una corona lisa para resistir la deformación hidrostática.
Las esquinas afiladas son el segundo error de diseño más común. En el rotomoldeo, una esquina interna afilada crea una concentración de tensión y el exterior de esa esquina tiende a adelgazarse porque el polvo tiene dificultades para llenar el espacio reducido. El radio externo mínimo que aceptamos es de 3 mm y el radio interno debe ser al menos el doble del espesor de la pared. Para una pared de 6 mm, planifique un radio interior de 12 mm.
El ángulo de la esquina importa tanto como el radio. Las piezas de polietileno funcionan mejor con un ángulo incluido de 30 grados o más, aunque los ángulos mayores son aún más seguros. Si una aplicación requiere un ángulo más agudo, diseñe un engrosamiento de la pared o una nervadura reforzada para compensar.
Los diseñadores suelen solicitar una esquina afilada para ahorrar espacio. En el rotomoldeo, una esquina afilada rara vez ahorra espacio. Cuesta tiempo de herramientas, corre el riesgo de tener paredes delgadas y crea un radio visualmente rugoso. La solución eficaz suele ser un radio generoso más una nervadura de perfil bajo.
El rotomoldeo se basa en que el polvo caiga y se derrita dentro de un molde giratorio. El polvo no puede fluir a través de espacios estrechos como lo hace el plástico derretido en un molde de inyección. Una regla general es mantener la distancia entre dos paredes cualesquiera, o entre una pared y una nervadura, al menos cinco veces el espesor nominal de la pared. Para una pared de 6 mm, esto significa un espacio mínimo de unos 30 mm.
Si el espacio es más estrecho, el polvo puede tapar la abertura antes de que se derrita, y el resultado es una red fusionada que arruina la intención del diseño. Esta regla se aplica a los remates, las nervaduras moldeadas, los salientes de montaje y cualquier geometría interna. La primera comprobación que realizamos es la regla del 5x.
Los cortes socavados son difíciles porque hay que sacar la pieza del molde. Los pequeños cortes se pueden solucionar con silicona o secciones de molde flexibles, pero añaden costos y generalmente implican un ciclo más lento. Para piezas rígidas grandes, evite por completo los cortes.
Se pueden moldear insertos roscados, interruptores de nivel y salientes de ajuste. Se colocan en el molde antes de cargar el polvo y permanecen en su posición mientras la pieza gira. Un inserto de metal para una pieza de PE debe tener un moleteado o ranura para que encaje en el plástico. Mantenga las ubicaciones de las inserciones alejadas de las paredes adyacentes; de lo contrario, resulta imposible cumplir la regla de separación 5x.
 Tanque de combustible LLDPE rotomoldeado para almacenamiento seguro de líquidos Este tanque de combustible utiliza LLDPE para resistencia química y al impacto, adecuado para almacenar combustibles y otros líquidos. Su construcción sin costuras evita fugas y su diseño liviano permite una fácil instalación en aplicaciones móviles o fijas. Ver producto →
Las líneas de separación deben ubicarse en un borde limpio. Si la línea de separación cruza una superficie texturizada, la textura no coincidirá en la división. Para productos que deben verse uniformes, planifique la división del herramental en una característica natural como un borde o una ranura moldeada.
LLDPE es el material predeterminado para la mayoría de los proyectos de rotomoldeo, y por una buena razón. Tiene una excelente resistencia al impacto, buena resistencia química y tolera el ciclo de rotación lento sin degradarse. Cuando una parte va a vivir al aire libre, el estabilizador UV es fundamental. El negro es el color más eficaz, pero un paquete UV en otros colores funciona bien para muchas aplicaciones.
Para resistencia a la corrosión en entornos marinos o químicos, una pieza de LLDPE con estabilización UV es una opción confiable. Hemos publicado información práctica sobre Resistencia a la corrosión de la plataforma flotante LLDPE para aquellos que estén considerando una instalación grande.
La temperatura de servicio también importa. Las piezas de polietileno estándar suelen estar clasificadas para uso continuo entre 60 y 80 grados Celsius. Por encima de ese rango, es posible que se necesite polipropileno o nailon, y estos cambian tanto los requisitos de calado como el costo de las herramientas. La exposición química a ácidos, disolventes o agua de mar también afecta la elección del material.
Las herramientas son el mayor costo individual en un proyecto de rotomoldeo. Los moldes suelen ser de aluminio fundido para cantidades de producción o de aluminio mecanizado por CNC para prototipos. Cuanto más compleja sea la geometría de la pieza, más costará el molde.
Los recortes, los recortes y las inserciones moldeadas aumentan el costo de las herramientas. Cada característica que agregue debe pensarse detenidamente en el diseño del molde. El mejor enfoque para una pieza OEM es enviar un modelo CAD en 3D con una indicación clara del espesor nominal de la pared, la dirección del desmoldeo y la línea de separación. Incluso un simple boceto con estos tres elementos hará que la conversación sobre herramientas sea mucho más productiva.
Los errores de diseño más comunes son fáciles de detectar si sabes qué buscar:
Cuando un dibujo incluye estos problemas, lo mejor es solucionarlos lo antes posible. Un pequeño cambio en el modelo CAD puede ahorrar miles de dólares en retrabajo de herramientas y meses de problemas de producción.
Si está evaluando un proyecto OEM personalizado, la empresa detrás de las herramientas es importante. En Cixi Junyi Plastic Industry, diseñamos y construimos piezas moldeadas rotacionalmente desde la etapa del molde hasta la producción terminada. Se aplican los mismos principios de diseño ya sea que compre tanques estándar o encargue una carcasa personalizada. Puedes leer más sobre nuestro Servicios de desarrollo y procesamiento de OEM para comprender cómo manejamos la revisión de dibujos, las herramientas y la producción.




 Pueblo de wuyuqiao, pueblo de Henghe, ciudad de Cixi, provincia de Zhejiang
 +86-15257871220
 [email protected]
