


Noticias
Hogar / Noticias / Noticias de la industria / Moldeo rotacional innovador: diseño, materiales y aplicaciones del mundo real
Pídale a la mayoría de las personas que se imaginen el moldeo rotacional y describirán la misma escena: un molde hueco lleno de polvo de plástico, que gira lentamente en un horno hasta que el polvo se derrite y cubre el interior. La imagen es precisa, pero está desactualizada desde hace décadas. El innovador moldeo rotacional actual es un proceso basado en el diseño que produce piezas con geometría compleja, inserciones moldeadas, paredes rellenas de espuma y superficies que antes requerían varios pasos de ensamblaje.
Trabajamos con este proceso desde 2007 desde Cixi, una ciudad de Zhejiang a la que la gente aquí llama la ciudad natal del rotomoldeo. Las preguntas de los clientes han cambiado durante ese tiempo. Los compradores ya no preguntan sólo si se puede moldear una forma; preguntan sobre la tolerancia al espesor de la pared, el rendimiento ante impactos después de un invierno al aire libre, la estabilidad de los rayos UV y la rapidez con la que un nuevo diseño puede viajar desde el boceto hasta la plataforma cargada.
En la práctica, la innovación aquí rara vez llega como un avance dramático. Aparece como una serie de mejoras prácticas que juntas cambian lo que un molde puede producir y la consistencia con la que lo produce. Cuatro áreas soportan la mayor parte del peso.
El efecto combinado es que el proceso ya no se limita a simples formas huecas. Una pieza rotomoldeada moderna puede ser un tanque de combustible con deflectores internos, un recinto para equipos con soportes moldeados o un bloque filtrante para una planta de aguas residuales.
Una carga medida de polvo de polímero entra en un molde hueco. El molde se cierra, se sujeta y se traslada a un horno mientras gira sobre dos ejes perpendiculares. El polvo cae y gradualmente forma una piel uniforme contra la superficie de la herramienta caliente. Una vez que se completa la fusión, el molde se mueve a una estación de enfriamiento y sigue girando para que la pieza no se hunda, y luego se retira la pieza terminada.
Debido a que no hay presión de inyección ni compuerta, la pieza no tiene costuras y tiene una tensión interna muy baja. La contrapartida es el tiempo del ciclo, razón por la cual el proceso se adapta a productos grandes, huecos y de volumen bajo a medio.
| factores | moldeo rotacional | moldeo por inyección | moldeo por soplado |
|---|---|---|---|
| Costo de herramientas | Bajo a moderado | Alto | Moderado a alto |
| Volumen típico | Bajo a medio | muy alto | Alto |
| Tamaño máximo de pieza | muy grande | Prensa limitada | Grande |
| Espesor de pared variable en un molde | Sencillo | Difícil | Limitado |
| Inserciones moldeadas y paredes dobles. | Sencillo | Montaje adicional | Difícil |
| Tensión residual en la pieza. | muy bajo | Altoer | moderado |
Lea la tabla como un punto de partida y no como un veredicto. Muchos proyectos se deciden por un solo detalle, como un inserto roscado que otro proceso no puede colocar.
Si quieres saber qué tan avanzado es realmente un rotomoldeador, mira el taller de moldes antes que el horno. Las herramientas deciden qué tan uniformemente se calienta una pieza, qué tan nítida se ve la textura, cómo se asienta la línea de separación en una superficie curva y si se puede moldear una protuberancia roscada en lugar de golpearla después.
La práctica moderna implica diseñar el molde alrededor de la pieza en lugar de alrededor de la máquina. Las herramientas de aluminio fundido se calientan rápidamente para productos de paredes delgadas, mientras que los moldes de acero fabricados duran más en tiradas de mayor volumen. La ventilación, la masa térmica y la posición de la línea de separación se ajustan en CAD antes del primer corte, y una textura o logotipo grabado en la cavidad elimina por completo un paso posterior al moldeado.
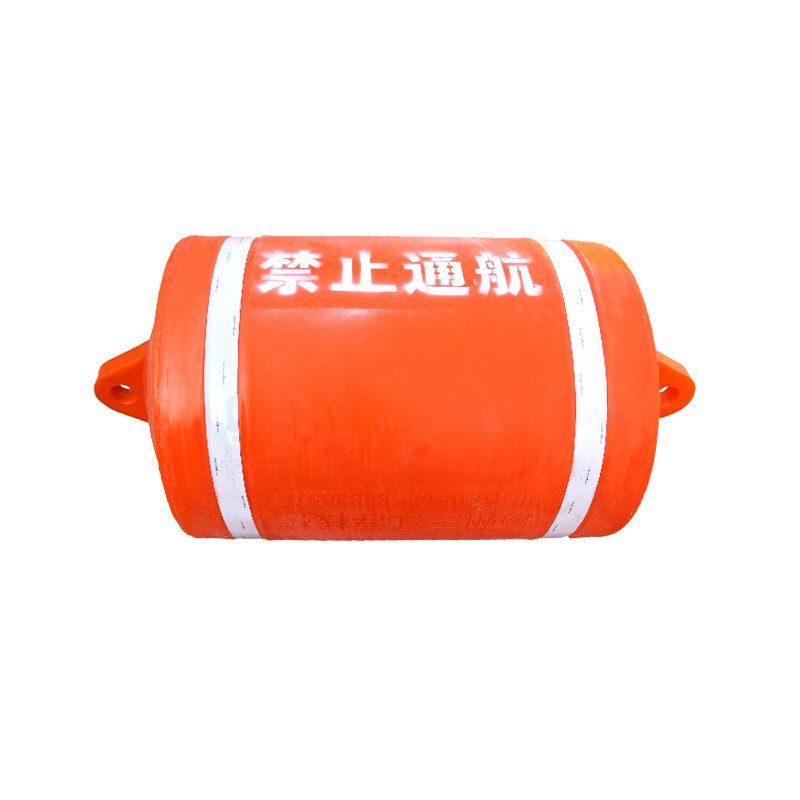
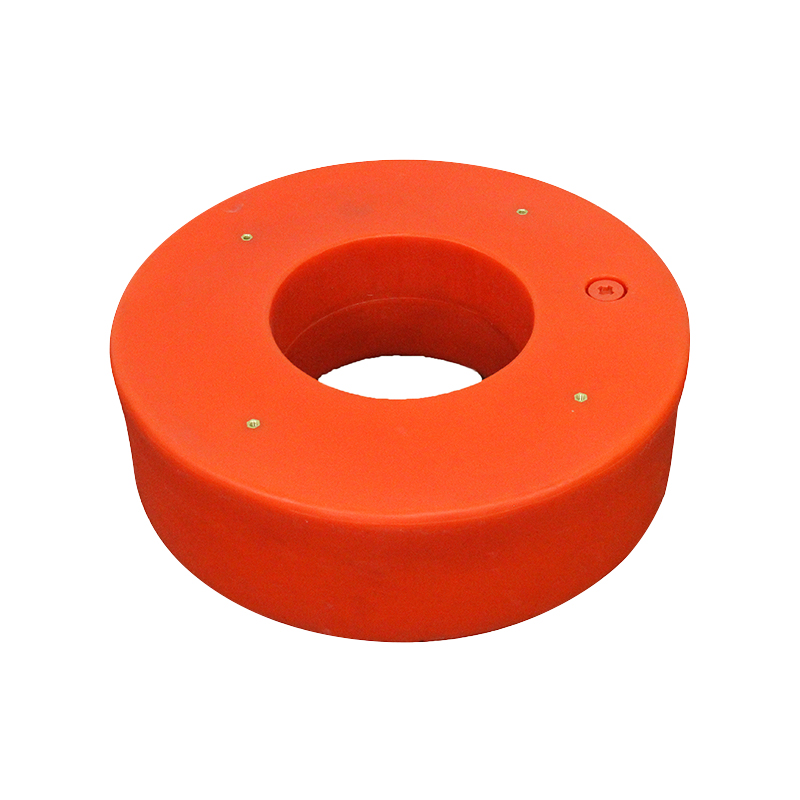
 Servicios de diseño y desarrollo de moldes rotacionales Explore el diseño y desarrollo de moldes rotacionales para flotadores, anillos flotantes y moldes de película de acero, con herramientas y recetas de moldeo manejadas juntas. Ver producto →
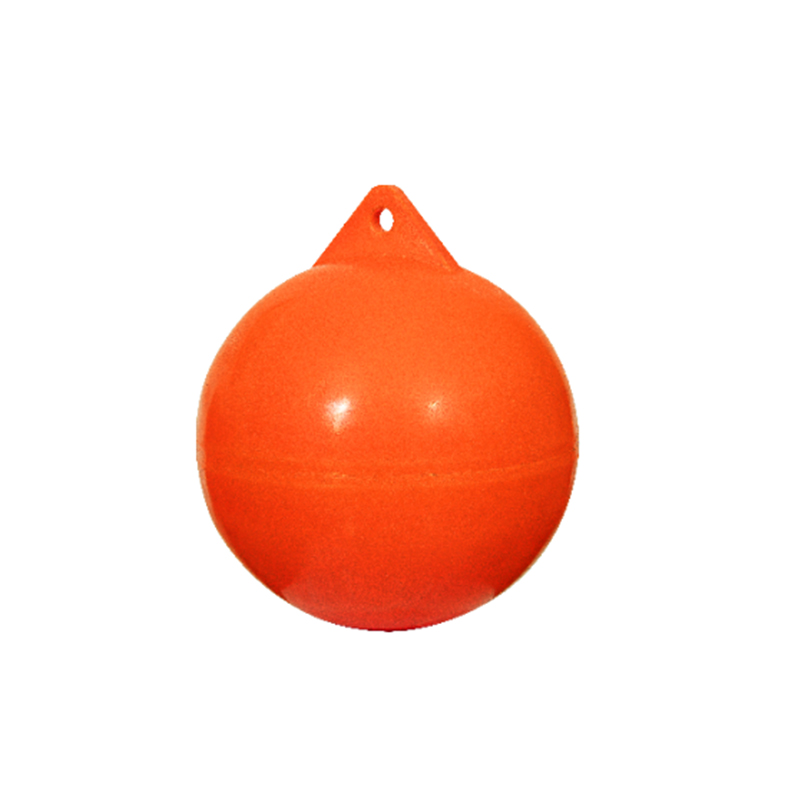
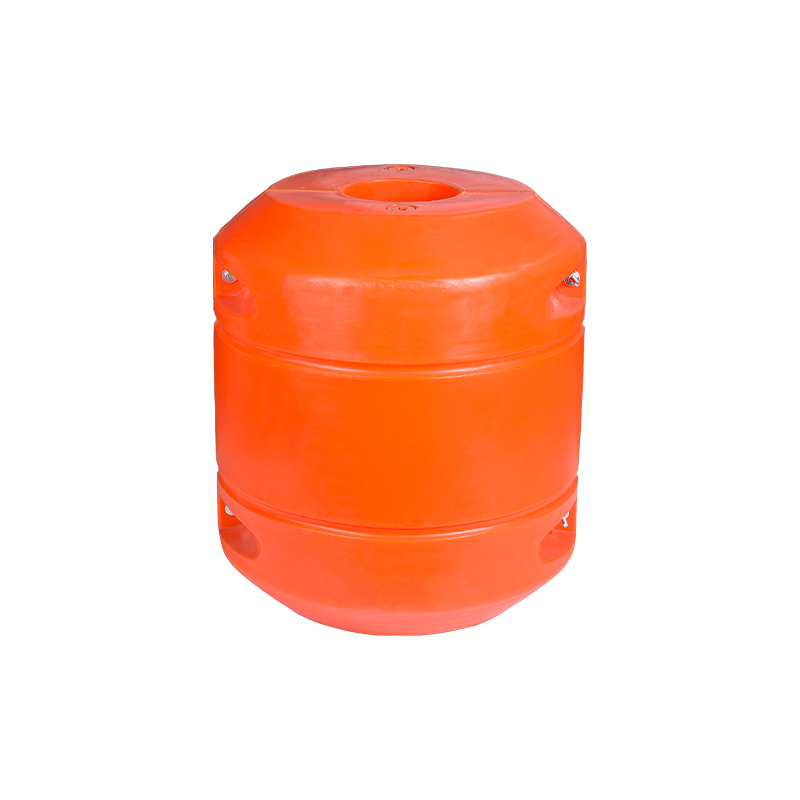
Nuestro propio desarrollo de moldes cubre moldes de flotador rotacional, moldes de anillo flotante y moldes de película de acero, lo que mantiene el diseño de herramientas y la receta de moldeo bajo un mismo techo en lugar de dividirlos entre proveedores.
La mayoría de las piezas rotomoldeadas todavía están hechas de polietileno lineal de baja densidad, y eso no es una limitación. El LLDPE se mantiene resistente a bajas temperaturas, resiste una amplia gama de productos químicos y tolera impactos que agrietarían un plástico rígido. Los grados más altos ahora agregan estabilizadores UV para una exposición prolongada al aire libre y una mejor resistencia al impacto para piezas que se manipulan con brusquedad.
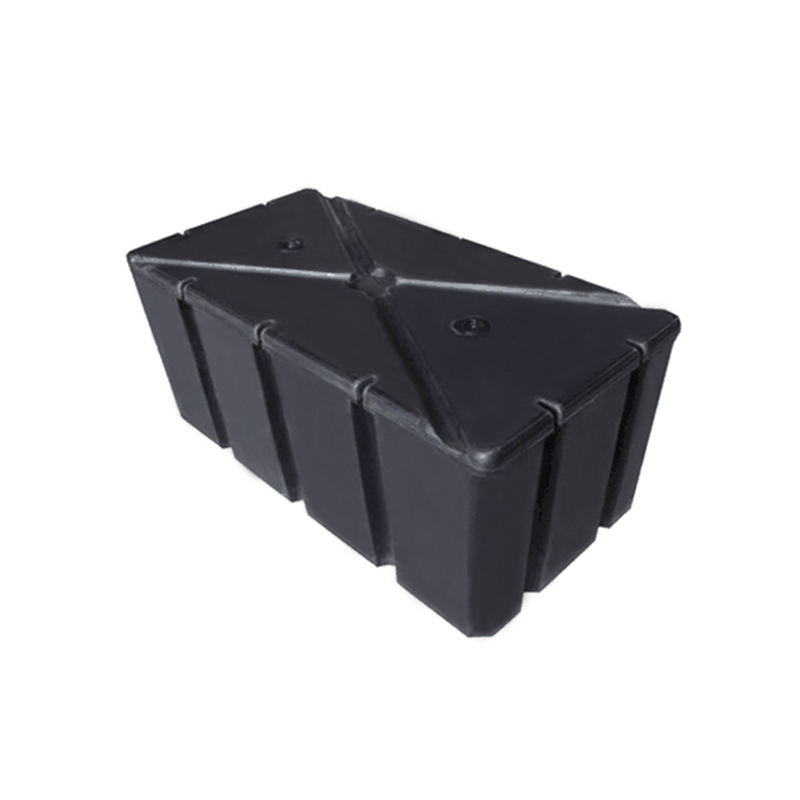
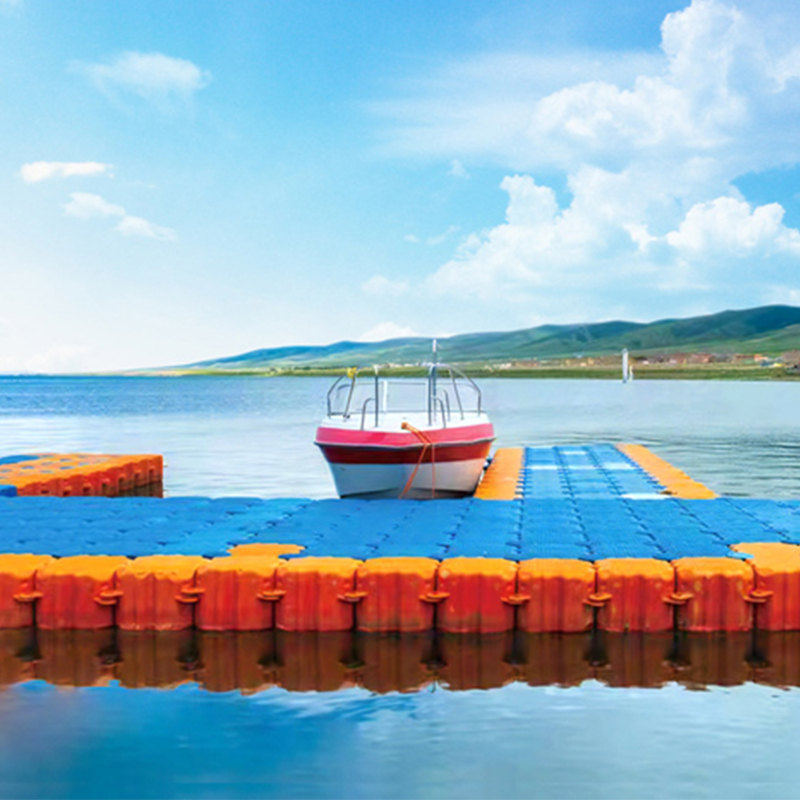
Dos carcasas moldeadas alrededor de una capa de espuma crean una estructura rígida sin refuerzo metálico. La misma idea se aplica a los cascos rígidos, los tanques aislados y las plataformas flotantes que mantienen su flotabilidad incluso si se perfora la piel exterior.
Las inserciones moldeadas son una de las silenciosas ventajas del proceso. Se pueden colocar roscas metálicas, placas de montaje e interfaces de enchufe de ABS o PVC en el molde y unirlas a la pared durante el ciclo, de modo que la pieza llegue lista para una tubería, un sensor o un interruptor de nivel de flotador.
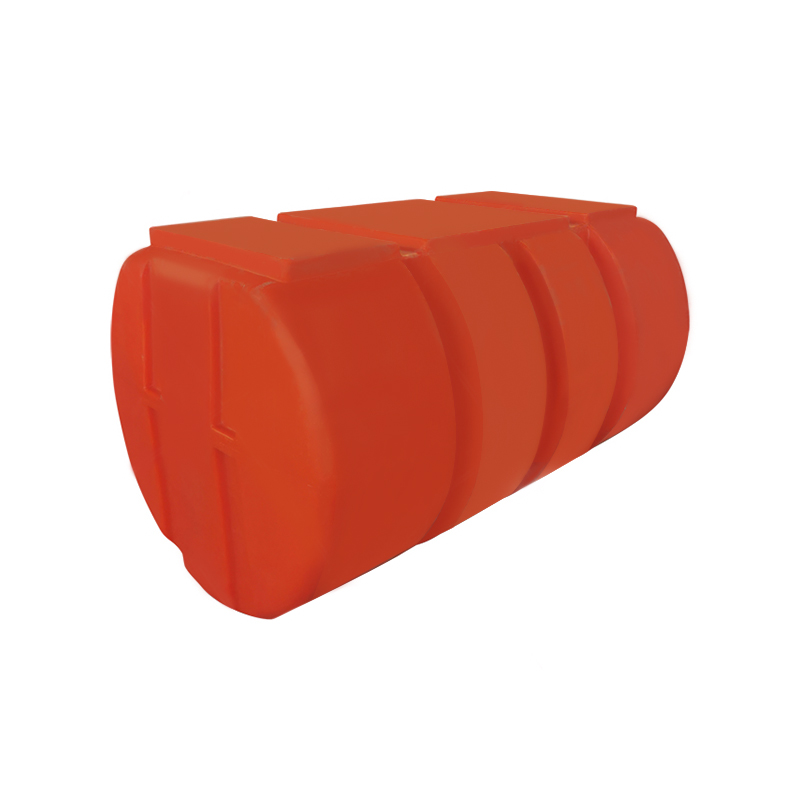
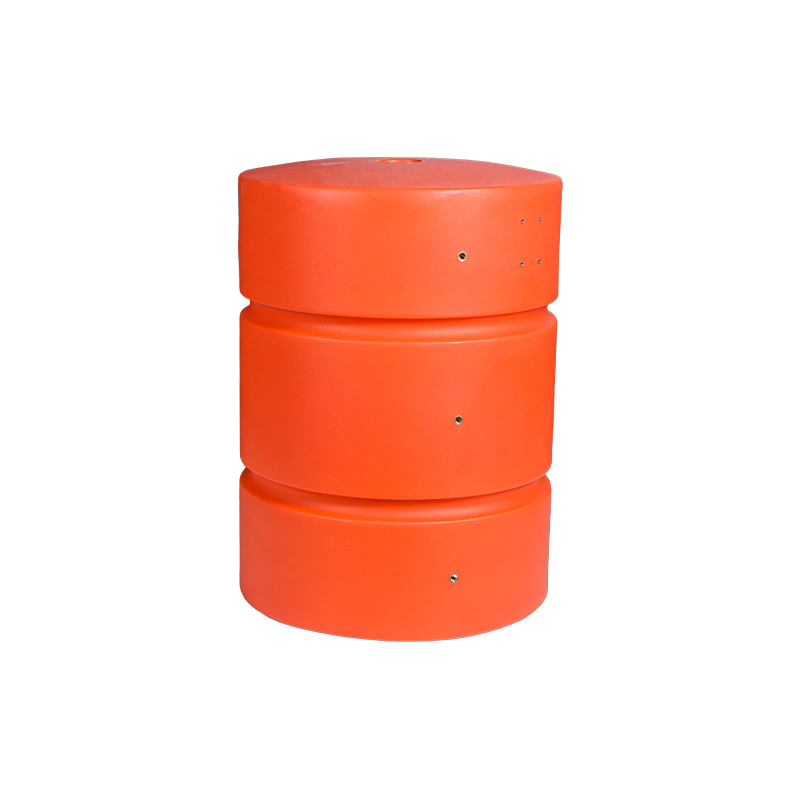
Los ejemplos más convincentes son más industriales que decorativos. Las plantas de tratamiento de agua utilizan tanques de PE de fondo cónico y plano para almacenamiento y dosificación, donde una pared realiza el trabajo estructural y la barrera química al mismo tiempo. Las granjas acuícolas utilizan tanques muy grandes y conjuntos flotantes donde una sola pieza moldeada reemplaza un marco de acero soldado.
La corrosión exterior es donde el proceso gana su reputación, por lo que mantenemos notas técnicas sobre ¿Por qué las plataformas flotantes de LLDPE resisten la corrosión? en agua salada y exposición a sustancias químicas.
La larga vida útil es igualmente importante en la piscicultura, donde los tanques permanecen llenos año tras año. el Papel a largo plazo de los barriles para acuicultura. es un buen ejemplo de un producto rotomoldeado que dura más que varios reemplazos de una alternativa más económica.
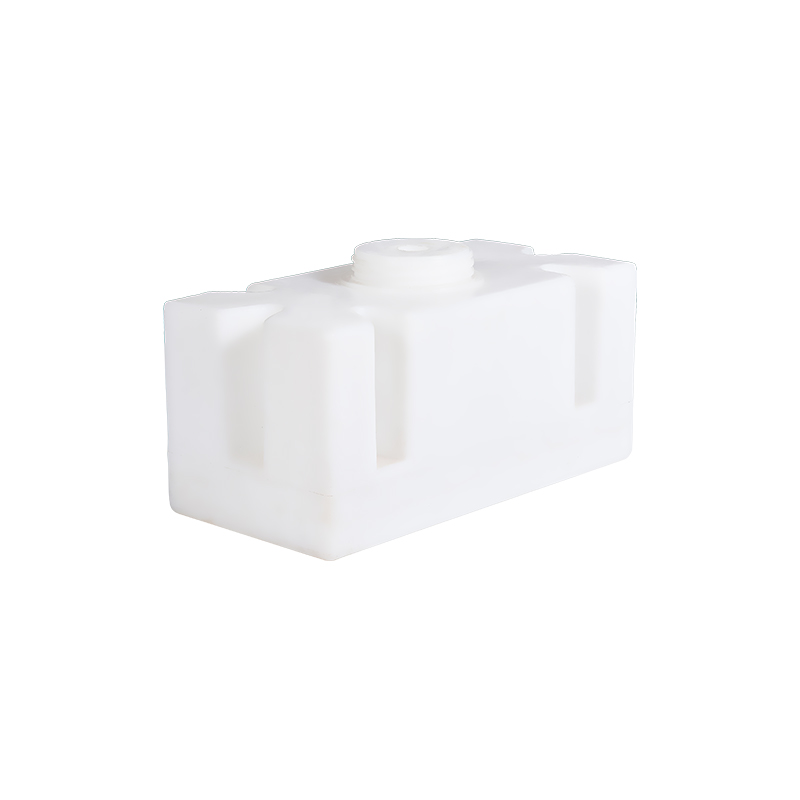
 Ladrillo en forma de T con filtro de desnitrificación de lecho profundo LLDPE Un ladrillo filtrante de LLDPE rotomoldeado en forma de T para desnitrificación y filtración de lecho profundo, que ayuda a las plantas de aguas residuales a pasar del Grado B al Grado A. Ver producto →
La ingeniería ambiental ha impulsado el proceso aún más. Un ladrillo filtrante de desnitrificación de lecho profundo es un componente pequeño y muy específico; sin embargo, sus cavidades, ruta de carga y área de contacto con el medio provienen del molde y no del posmecanizado.
Para los compradores con una idea de producto en lugar de un artículo de catálogo, la pregunta útil es qué tan rápido un diseño se convierte en una pieza probada.
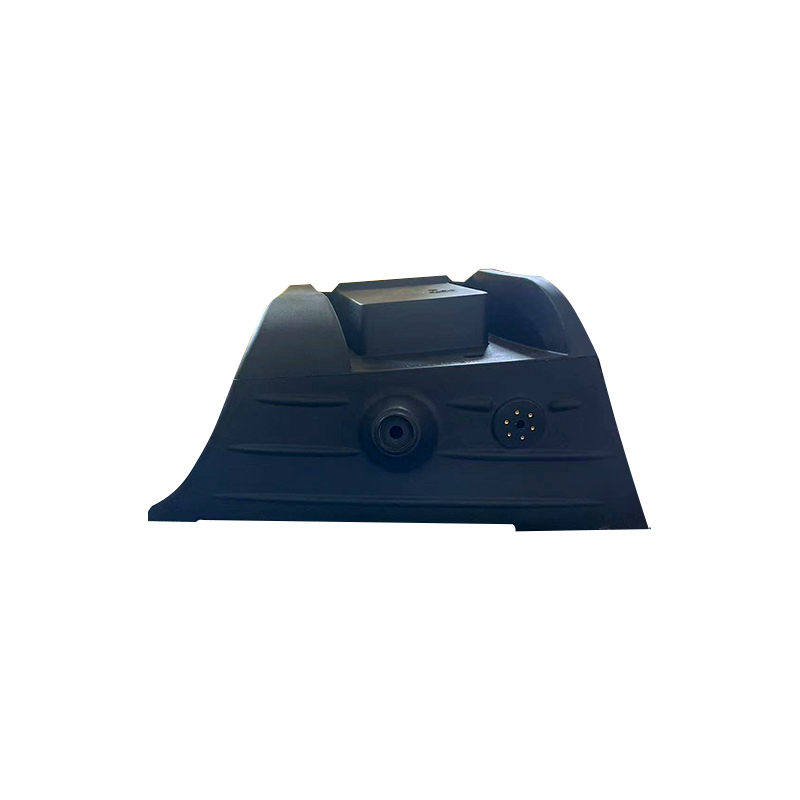
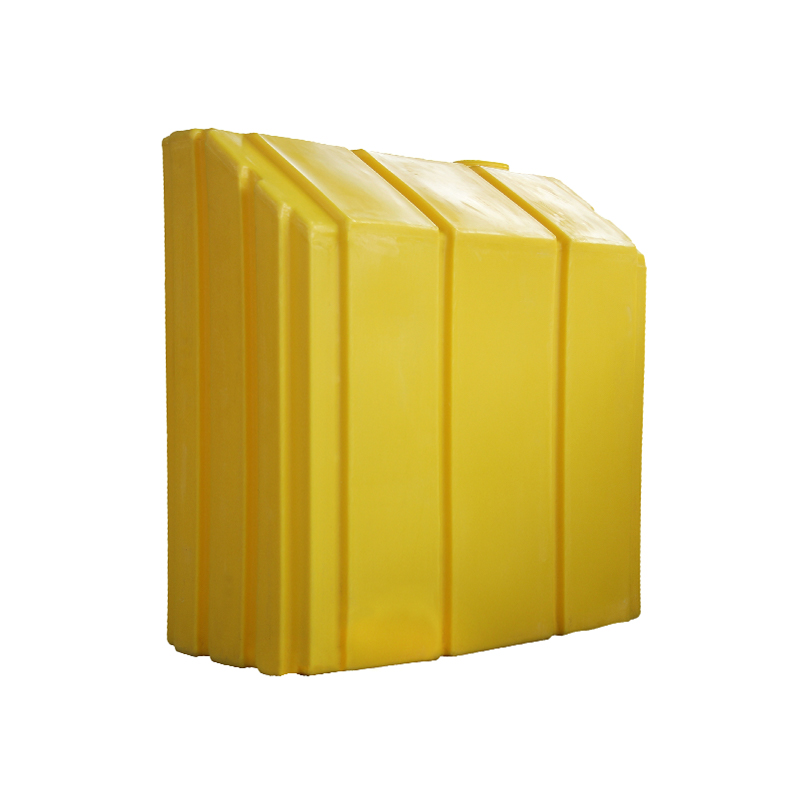
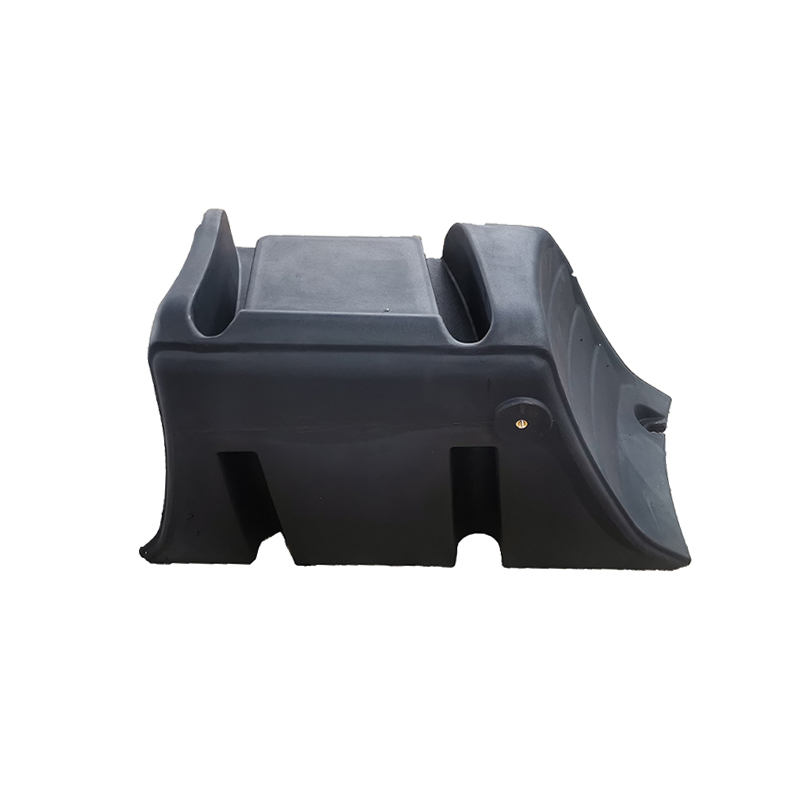 Carcasas y carcasas personalizadas para equipos rotomoldeados Para carcasas de equipos personalizados, estas carcasas de LLDPE/PE rotomoldeadas ofrecen una protección sin costuras y resistente a los impactos y se pueden dimensionar, dar forma, colorear y presentar según pedido. Ver producto →
Así es como las carcasas de los equipos, los tanques de combustible, los tanques de agua dulce de los vehículos recreativos y los tanques de protección de plantas terminan en el mismo taller: comparten el proceso, y solo cambian las herramientas y la receta.
Al comparar proveedores, un pequeño conjunto de preguntas separa a los capaces de los optimistas.
La innovación en esta industria rara vez es ruidosa. Se trata de una mejor línea de separación, una resina que sobrevive a cinco inviernos, un inserto que ahorra un paso de soldadura o una curva de enfriamiento que mantiene redondo un tanque de cinco mil litros. Si estás desarrollando una pieza y quieres saber si el rotomoldeo es la respuesta correcta, envíanos el plano y las condiciones de trabajo. Una respuesta clara, incluido un no rotundo cuando el proceso no encaja, vale más que un folleto.




 Pueblo de wuyuqiao, pueblo de Henghe, ciudad de Cixi, provincia de Zhejiang
 +86-15257871220
 [email protected]
