


Noticias
Hogar / Noticias / Noticias de la industria / Defectos comunes del rotomoldeo y cómo prevenirlos: opiniones de expertos de Junyi Plastics
A lo largo de los años, en Junyi Plastics hemos visto casi todos los defectos de rotomoldeo que pueda nombrar. Algunos provienen de inconsistencias en la materia prima, otros de un diseño de molde o control de temperatura inadecuados. La buena noticia es que casi todos ellos pueden evitarse con el enfoque correcto. En este artículo, analizaremos los defectos de rotomoldeo más comunes que encontramos en nuestra producción diaria (burbujas, orificios de soplado, espesor de pared desigual, decoloración, baja resistencia al impacto, deformaciones y relleno incompleto) y compartiremos técnicas prácticas de solución de problemas basadas en experiencias reales en el taller.
Las burbujas atrapadas en la pared o a lo largo de la línea divisoria son uno de los problemas de calidad más frecuentes. Suelen aparecer cuando queda aire o humedad atrapado dentro del molde durante la fase de sinterización. Según nuestra experiencia, la causa fundamental suele ser una ventilación inadecuada o una humedad excesiva en el polvo. Siempre recomendamos comprobar el tamaño de la ventilación; si es demasiado pequeña, agrandala. Una velocidad de enfriamiento más lenta y la rotación del molde durante el ciclo de enfriamiento también pueden ayudar a liberar los gases atrapados. Para los orificios que atraviesan completamente la pieza, el problema suele ser un punto caliente local que degrada el material antes de que se fusione. Usar un agente desmoldante con moderación y garantizar una temperatura uniforme del horno son contramedidas efectivas.
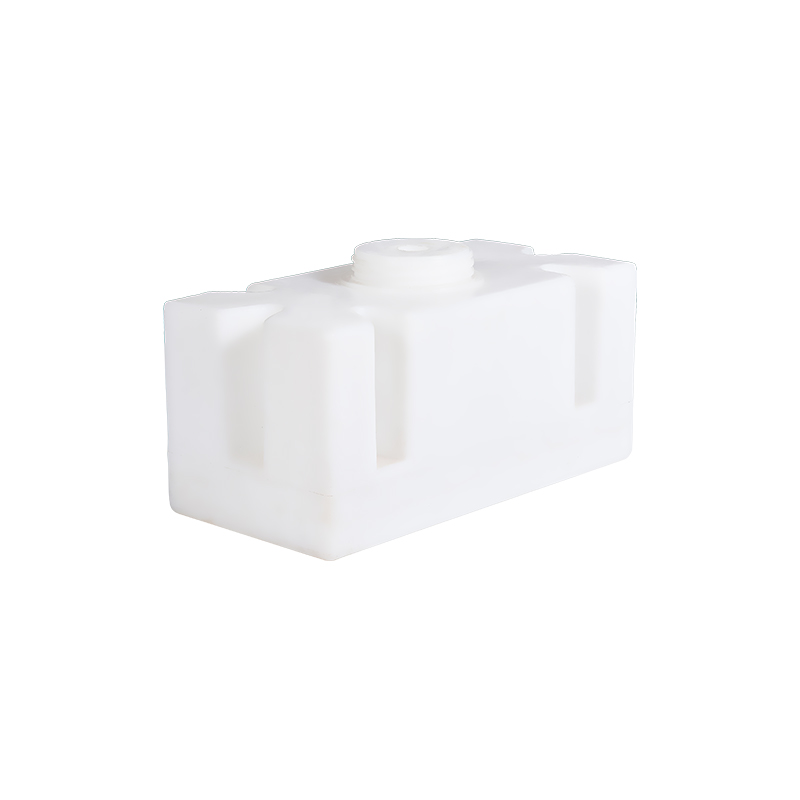
 Molde de película de acero rotacional para un espesor de pared constante Este molde está diseñado para minimizar las variaciones del espesor de la pared y los gases atrapados. Su construcción de precisión favorece el flujo uniforme del material y el enfriamiento, lo que reduce defectos comunes como deformaciones y orificios de soplado. Ver producto →
El espesor desigual de la pared es un signo clásico de mala rotación del molde o indexación incorrecta del horno. Hemos solucionado esto calibrando las velocidades de rotación de nuestras máquinas de torreta y asegurándonos de que el molde oscile a través de la zona caliente a un ritmo constante. La deformación, por otro lado, suele ocurrir cuando la pieza se enfría demasiado rápido o de manera desigual. Reducir la velocidad de enfriamiento y utilizar un flujo de aire uniforme puede minimizar la distorsión. Para piezas grandes y planas, como bases de paletas o tapas de tanques, a veces agregamos nervaduras internas para mantener la rigidez sin sacrificar el tiempo del ciclo. A lo largo de los años, hemos descubierto que un molde bien diseñado con márgenes de contracción adecuados es la mejor base para lograr un espesor de pared constante.
La decoloración (rayas amarillentas o marrones) casi siempre está relacionada con la degradación térmica. O la temperatura del horno es demasiado alta, el tiempo del ciclo es demasiado largo o la calidad del material no está diseñada para el perfil de calentamiento requerido. Mantenemos un registro estricto de las temperaturas del horno para cada trabajo y utilizamos barreras térmicas cuando procesamos piezas de colores oscuros. La baja resistencia al impacto es otra cosa: a menudo significa que la pieza no se sinterizó el tiempo suficiente o que se utilizó el grado de polímero incorrecto. Por ejemplo, cuando producimos carcasas de equipos o tanques de combustible resistentes a impactos, seleccionamos un grado de LLDPE especial y ampliamos el tiempo de retención entre un 10 % y un 15 % para garantizar una fusión completa. Una prueba rápida de caída de peso en una pieza de muestra puede detectar esto antes de que se ejecute la producción completa.
 Depósito de combustible de plástico LLDPE de rotomoldeo para resistencia al impacto Fabricado con un grado LLDPE especializado y un ciclo de sinterización extendido, este tanque ofrece alta resistencia al impacto y a los químicos. Evita problemas de degradación térmica al mantener temperaturas controladas del horno y una ventilación adecuada. Ver producto →
El llenado incompleto suele ser un problema de masas: no se cargó suficiente resina en el molde. También puede ocurrir si el polvo fluye mal hacia las cavidades estrechas. Resolvemos esto usando el peso de perdigones correcto y agregando una ligera inclinación a las nervaduras profundas. La baja rigidez puede deberse a una sinterización insuficiente o a un material con un módulo demasiado bajo. A veces, la estructura en sí es demasiado delgada para la carga prevista. En esos casos, trabajamos con el cliente para aumentar el espesor de la pared localmente o cambiar a un polímero más rígido. Nuestro equipo de procesamiento OEM a menudo recomienda un ciclo de enfriamiento de "alivio de estrés" para mejorar la estabilidad dimensional en tanques y contenedores grandes.
Los rayones, abolladuras y marcas de hundimiento generalmente se originan en la superficie del molde o en una preparación inadecuada del mismo. Inspeccionamos cada molde antes de cada ejecución y volvemos a pulir si es necesario. Las marcas de hundimiento en superficies planas suelen ser causadas por variaciones localizadas de espesor: el calor se acumula en las secciones más gruesas y crea una depresión. Agregar una ligera corona a la superficie del molde o aumentar el tiempo de enfriamiento en esa área ayuda a nivelar las cosas. Para insertos roscados o jefes integrales, utilizamos un pasador central precalentado para minimizar la adherencia de la resina.
 Tanque de almacenamiento de PE con fondo cónico CPT-5000L para superficies lisas Construido con una cuidadosa preparación del molde y acabado de la superficie, este tanque evita rayones, abolladuras y marcas de hundimiento. Su diseño permite un enfriamiento uniforme, asegurando un exterior libre de defectos adecuado para el tratamiento de agua y almacenamiento de productos químicos. Ver producto →
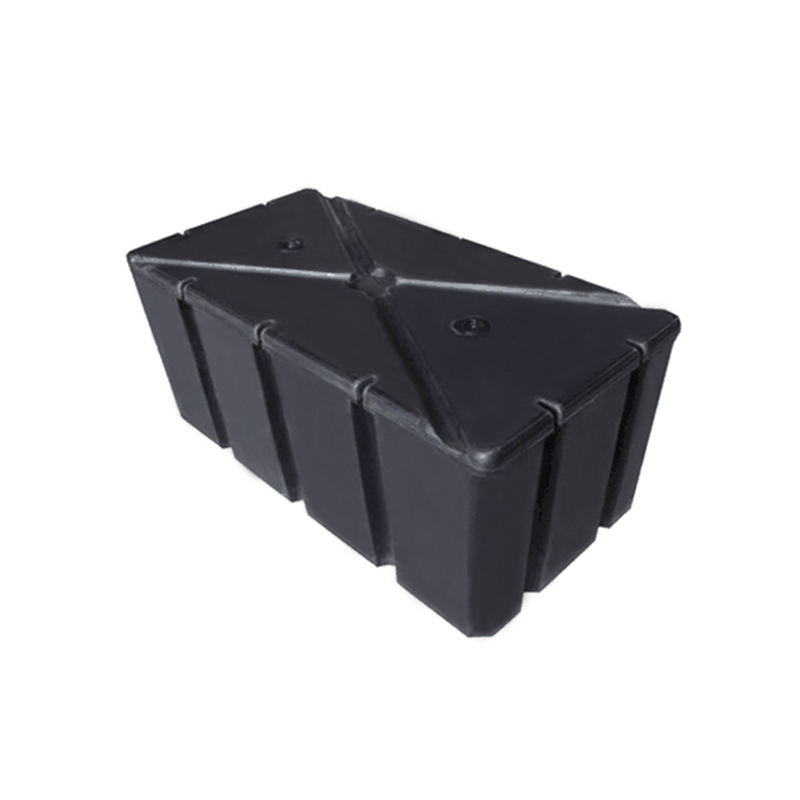
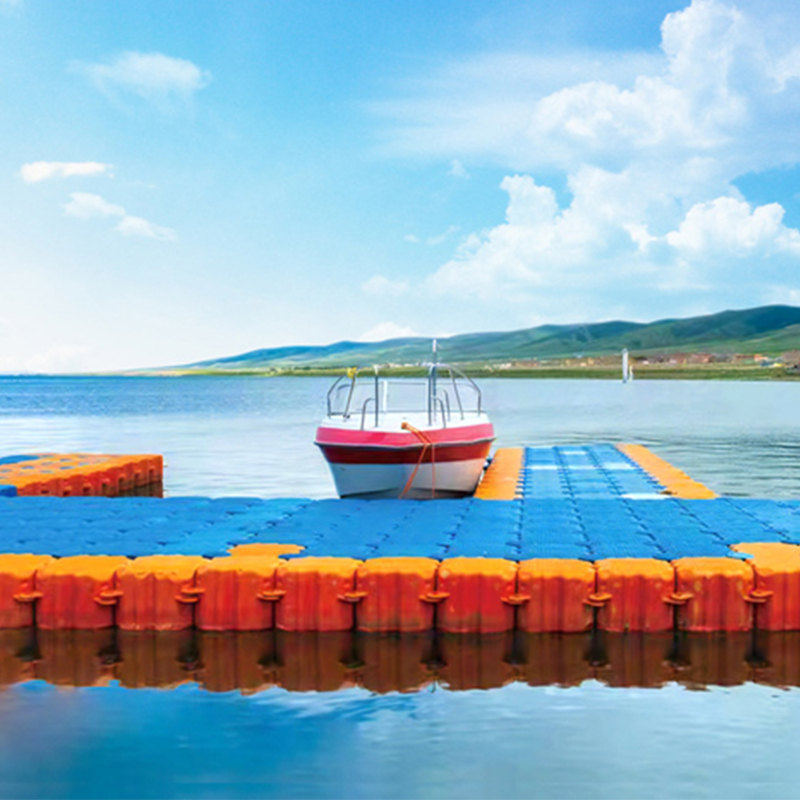
Más de 15 años produciendo de todo, desde plataformas flotantes rotomoldeadas Hasta los barriles dosificadores de productos químicos, hemos aprendido que prevenir siempre es mejor que volver a trabajar. Nuestras principales recomendaciones son:
Nuestro equipo de Junyi Plastics compartió recientemente sus ideas sobre cómo el control adecuado del ciclo nos ayudó a lograr ejecuciones sin defectos para un importante proyecto de tratamiento de agua. Puedes leer más sobre eso en nuestro resumen de la exposición , donde discutimos innovaciones en rotomoldeo de grado marino.
Los defectos de rotomoldeo no son inevitables. Si se presta especial atención a la selección de materiales, el diseño del molde y los parámetros del proceso, se pueden minimizar o eliminar por completo. Si se enfrenta a un problema persistente (burbujas en sus tanques de fondo cónico, deformaciones en sus barriles de acuicultura o decoloración en las carcasas de sus equipos), nuestro equipo de ingeniería estará encantado de ayudarle a diagnosticar la causa raíz. Hemos resuelto estos desafíos para clientes de las industrias marina, de tratamiento de agua y de acuicultura, y podemos hacer lo mismo con su proyecto.




 Pueblo de wuyuqiao, pueblo de Henghe, ciudad de Cixi, provincia de Zhejiang
 +86-15257871220
 [email protected]
